 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Dansk
 Svenska
 Norsk
 Czech
 Polski
 Português
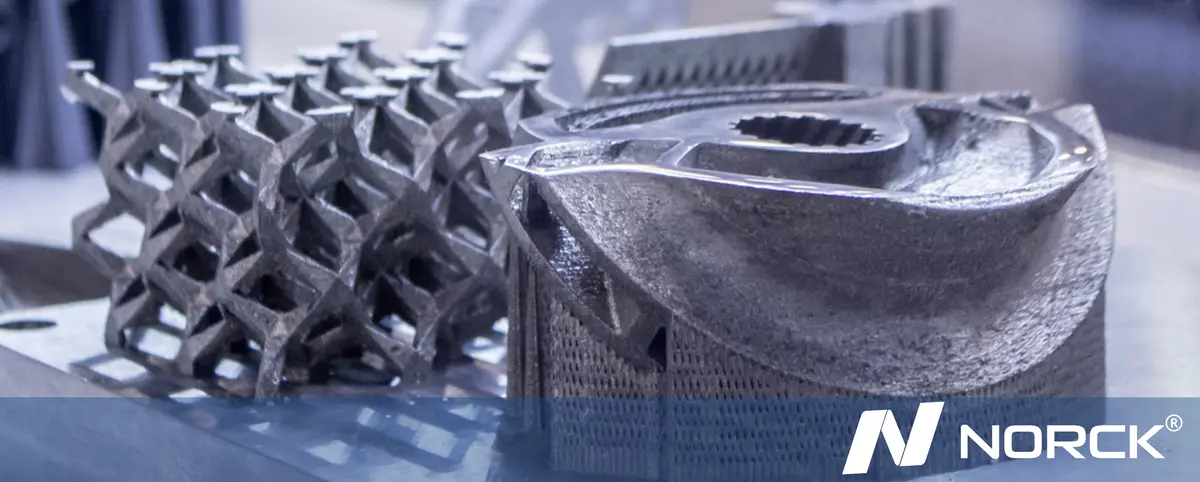
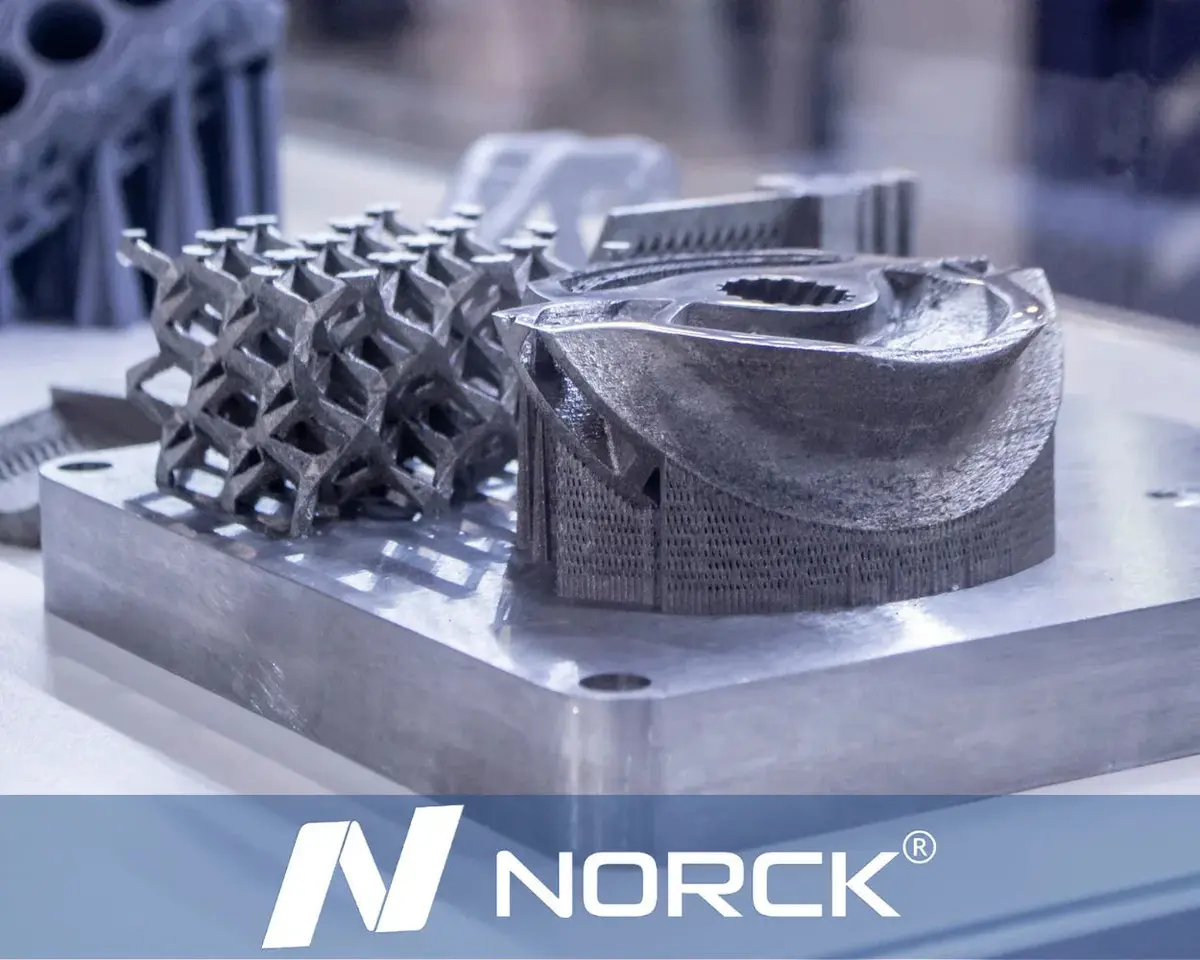
3D-printen in metaal in 2025: DMLS vs. Binder Jetting uitgelegd
Het gezicht van de metaalproductie is veranderd. In 2025 is 3D-printen in metaal geen futuristisch experiment meer, maar een vaste pijler van de industriële productie. Nu de technologie volwassen is geworden, stelt elk bedrijf en elke engineer zich echter dezelfde vraag: welke 3D-printservice voor metaal is het best voor mijn project?
Dit zijn de zwaargewichten in de arena: Direct Metal Laser Sintering (DMLS) en Metal Binder Jetting (BJT). Beide maken complexe metalen onderdelen, maar ze werken volgens totaal verschillende principes, en de verkeerde keuze leidt tot onnodige kosten of tot falen onder belasting.
Bij Norck begeleiden we onze klanten dagelijks op zulke technische kruispunten. Deze gids zet de verschillen tussen DMLS en Binder Jetting helder op een rij, zodat u een weloverwogen beslissing kunt nemen voor uw productiecyclus in 2025.
Hieronder vergelijken we Binder Jetting en DMLS punt voor punt, te beginnen met sterkte en materiaalintegriteit.
De technologieën uitgelegd
Wat is DMLS?
Direct Metal Laser Sintering (DMLS), "de gouden standaard voor hoogwaardige metalen onderdelen", is een technologie waarbij een krachtige fiberlaser lagen metaalpoeder nauwkeurig smelt en aan elkaar hecht. Omdat het metaal volledig wordt gesmolten, zijn met DMLS geproduceerde onderdelen zeer dicht en compact, soms zelfs meer dan gegoten of gesmede metalen.
Wat is Binder Jetting?
Binder Jetting kan worden omschreven als een 3D-printservice voor metaal op "hoge snelheid". Het werkt niet met een laser, maar met een printkop die een vloeibaar bindmiddel op een laag metaalpoeder aanbrengt en alles zo effectief "aan elkaar plakt". Na het printen verkeert het onderdeel in een "groene" toestand: het is bros en kan alleen in een oven worden gesinterd.
1. Sterkte en materiaalintegriteit
Wat mechanische prestaties betreft, heeft DMLS de overhand. Omdat de laser tijdens het printen een volledige metallurgische binding creëert, zijn de onderdelen vrijwel 100% dicht en isotroop.
-
DMLS: ideaal voor functionele eindgebruiksonderdelen in de lucht- en ruimtevaart, de medische sector en de automotive.
-
Binder Jetting: hoewel het sinterproces een sterk gebonden component oplevert, blijft er vrijwel altijd een zekere porositeit over, waardoor slechts een dichtheid van 95% tot 98% wordt bereikt. Dat is nog altijd onvoldoende voor andere toepassingen, zoals een straalmotorturbine of een beugel voor de lucht- en ruimtevaart.
2. Snelheid en schaalbaarheid
Hier blinkt Binder Jetting uit. In 2025 is Binder Jetting de voorkeurskeuze voor bedrijven die de overstap maken van prototyping naar massaproductie.
-
DMLS: de laser moet letterlijk elk detail van elk onderdeel tekenen. Hebt u een volle bouwplaat met componenten, dan neemt de bouwtijd lineair toe. Daardoor is DMLS beter geschikt voor kleine series zeer complexe onderdelen.
-
Binder Jetting: de printkop bestrijkt het hele printbed in één doorgang en brengt het bindmiddel voor tientallen onderdelen tegelijk aan. Het kan een volledig bouwvolume printen in een fractie van de tijd die DMLS nodig heeft. Hebt u volgende week 500 metalen beugels nodig, dan is Binder Jetting waarschijnlijk uw efficiëntste route.
3. Precisie en oppervlakteafwerking
Heeft uw ontwerp kleine interne kanalen (zoals conforme koeling in matrijzen) of vereist het een extreme maatnauwkeurigheid, dan is DMLS de winnaar.
-
DMLS: de laser is uiterst fijn, wat krappe toleranties en scherpe details mogelijk maakt. De oppervlakteafwerking is consistent en lijkt op fijn schuurpapier.
-
Binder Jetting: onderdelen krimpen tijdens het sinteren in de oven aanzienlijk, soms wel 15% tot 20%.
4. Kosten
Voor ondernemers en inkoopmanagers is het financiële resultaat vaak doorslaggevend.
-
DMLS: over het algemeen hogere kosten per onderdeel. Dat komt door het hoge energieverbruik van de lasers, de ondersteuningsstructuren die handmatig moeten worden verwijderd en de lagere doorvoer.
-
Binder Jetting: veel lagere kosten bij grote volumes. Omdat het sneller is en geen ondersteuningsstructuren nodig heeft, daalt de prijs per onderdeel aanzienlijk naarmate u grotere aantallen bestelt.
5. Nabewerking
Bij 3D-printservices voor metaal is het werk nog lang niet klaar als de printer een opdracht heeft afgerond.
-
DMLS: de onderdelen zijn aan de metalen bouwplaat vastgelast. Ze hebben ondersteuningen nodig om kromtrekken door de warmte te voorkomen. Die ondersteuningsstructuren kunnen alleen handmatig, met draadvonken of met CNC-bewerking worden verwijderd.
-
Binder Jetting: omdat de onderdelen worden ondersteund door los poeder, kunnen ze zonder printondersteuningen worden geprint. Wel is er een extra stap nodig: sinteren in de oven, wat essentieel is en een aantal uren duurt. Daarnaast kan heet isostatisch persen nodig zijn als u een dichtheid van 100% wilt bereiken.
Conclusie: welke hebt u nodig?
In 2025 hangt de keuze tussen DMLS en Binder Jetting af van de doelen van uw project:
-
Kies DMLS: als u hoogwaardige componenten van luchtvaartkwaliteit nodig hebt, medische implantaten met gecertificeerde biocompatibiliteit of onderdelen met complexe interne roosterstructuren die extreme druk moeten weerstaan.
-
Binder Jetting: als u een serieproductie van 50 tot 5.000 onderdelen nodig hebt en de kosten per stuk wilt verlagen bij grote series functionele industriële componenten waarbij een lichte porositeit acceptabel is.
Norck gelooft niet in een standaardaanpak voor alles. Ons productieplatform analyseert uw CAD-gegevens en het vereiste volume om de efficiëntste route voor te stellen. Ons team zorgt ervoor dat uw onderdelen volgens de hoogste kwaliteitsnormen worden geleverd.
Neem vandaag nog contact met ons op, dan helpt een van onze professionele engineers u bepalen welke additieve metaaltechnologie past bij uw productiedoelen voor 2025.