 English
 Deutsch
 Español
 Français
 Italiano
 Nederlands
 Dansk
 Svenska
 Norsk
 Czech
 Polski
 Português
De belangrijkste ontwikkelingen in CNC-gereedschap die de productie in 2026 veranderen
De nieuwste innovaties in CNC-bewerkingstechnologie veranderen de manier waarop onderdelen worden ontworpen, verspaand en gecontroleerd. In de hele werktuigmachine-industrie zorgen AI, automatisering en precisiesnijgereedschap nu voor kortere cycli, nauwere toleranties en minder afval. Europa blijft een belangrijke speler en produceerde in 2024 ongeveer 32,8% van alle werktuigmachines ter wereld (CECIMO).
Hieronder staan de tien ontwikkelingen die het meest van belang zijn voor engineers en inkopers in Europa en de VS.
Inhoudsopgave
- Kunstmatige intelligentie (AI) en machine learning
- Automatisering en robotica in CNC-bewerking
- Autonome CNC-robotcellen
- Meerassige CNC-machines
- Geavanceerd CNC-snijgereedschap
- Inspectie en meettasters in de machine
- Digital twins en simulatie
- CNC-bewerking op maat en personalisatie
- Integratie van additive manufacturing met CNC-bewerking
- Duurzame en energie-efficiënte bewerking
- Conclusie
- Veelgestelde vragen
1. Kunstmatige intelligentie (AI) en machine learning
CNC-machines met AI leren van eerdere opdrachten. Ze lezen in realtime gegevens over spindelbelasting, trillingen en temperatuur uit. Vervolgens voorspellen ze gereedschapsslijtage en passen ze voeding en snijsnelheid aan voordat er fouten ontstaan. Volgens McKinsey vermindert voorspellend onderhoud de stilstand van machines doorgaans met 30–50% en verlengt het de levensduur van machines met 20–40% (McKinsey).
Belangrijkste voordelen van AI bij CNC-bewerking
- Voorspellend onderhoud: problemen worden verholpen voordat ze de machine stilleggen.
- Langere standtijd: gereedschappen worden gewisseld op basis van de werkelijke slijtage, niet volgens vaste intervallen.
- Adaptieve regeling: voeding en snijsnelheid passen zich automatisch aan de snede aan.
- Hogere kwaliteit: minder afgekeurde onderdelen en constantere toleranties.
- Sneller programmeren: CAM met AI-ondersteuning stelt gereedschapsbanen en snijgegevens voor.
Deze winst telt het zwaarst in kritieke sectoren zoals de lucht- en ruimtevaart en de medische sector, waar één defect tot afkeuring van een hele batch kan leiden.
2. Automatisering en robotica in CNC-bewerking
Robots laden en lossen nu onderdelen, wisselen gereedschappen en voeren kwaliteitscontroles uit. Zo blijven de spindels draaien met minder handwerk. De vraag blijft hoog: in 2024 werden wereldwijd 542.000 industriële robots geïnstalleerd, waarvan 85.000 in Europa (IFR).
Lights-out-productie
‘Lights-out’-productie betekent dat machines onbemand draaien, vaak ’s nachts of in het weekend. Palletwisselaars, gereedschapsmagazijnen en robotbeladers voorzien de machine van werkstukken, terwijl sensoren en monitoring op afstand elk probleem signaleren. Voor inkopers betekent lights-out-bewerking lagere stukkosten en kortere doorlooptijden, vooral bij productie in grote series.
3. Autonome CNC-robotcellen
Een autonome cel combineert een of meer CNC-machines, een robot, een onderdelenbuffer en inspectie in één compacte eenheid. De cel laadt ruw materiaal, bewerkt het, meet het resultaat en slaat het afgewerkte onderdeel op zonder tussenkomst van een operator. Moderne cellen zijn eenvoudiger te programmeren, waardoor ze nu zowel geschikt zijn voor kleine series als voor lange productieruns.
Robots zijn inmiddels breed ingeburgerd. Het wereldwijde bestand aan operationele industriële robots bereikte in 2024 4.664.000 eenheden (IFR). Robotcellen hebben ook nauwkeurige grijpers, beugels en behuizingen nodig. Norck levert deze onderdelen met zijn productiediensten voor robotica.
4. Meerassige CNC-machines
Een 3-assige machine beweegt het gereedschap langs X, Y en Z. Een 5-assige machine voegt daar twee rotatieassen aan toe, zodat het gereedschap vrijwel elk vlak in één opspanning kan bereiken. Daardoor kunnen complexe vormen zoals turbineschoepen, waaiers en constructiebeugels sneller en nauwkeuriger worden geproduceerd.
In een voorbeeld van DMG MORI daalde bij de overstap van een onderdeel van 3-assige naar 5-assige bewerking het aantal opspanningen van meer dan vijf naar twee, en de cyclustijd van 48 naar 33 minuten (DMG MORI).
3-assige versus 5-assige CNC-bewerking
| Kenmerk | 3-assige CNC | 5-assige CNC |
|---|---|---|
| Bewegingsassen | X, Y, Z (lineair) | X, Y, Z + twee rotatieassen |
| Opspanningen per onderdeel | Meerdere bij onderdelen die aan meerdere zijden worden bewerkt | Vaak één of twee |
| Complexiteit van het onderdeel | Prismatisch, eenvoudige vormelementen | Complexe rondingen, ondersnijdingen, diepe holtes |
| Nauwkeurigheid tussen vlakken | Lager; elke nieuwe opspanning voegt een fout toe | Hoger; minder nieuwe opspanningen |
| Oppervlakteafwerking | Goed op vlakke oppervlakken | Beter op gekromde oppervlakken (kortere gereedschappen, ideale hoek) |
| Programmering | Eenvoudiger | Vereist geavanceerde CAM-software |
| Machinekosten | Lager | Hoger |
| Typische toepassingen | Platen, beugels, behuizingen | Turbineschoepen, waaiers, implantaten, matrijzen |
Norck biedt zowel CNC-frezen als CNC-draaien aan, zodat elk onderdeel aan het juiste proces wordt gekoppeld.
5. Geavanceerd CNC-snijgereedschap
Modern precisiesnijgereedschap wordt gemaakt van hardmetaal, keramiek en polykristallijn diamant (PCD). Coatings zoals titaannitride (TiN) en diamantachtige koolstof (DLC) verminderen wrijving en slijtage. Het resultaat is een langere standtijd, minder gereedschapswissels en een betere oppervlakteafwerking. Dit gereedschap is ook onmisbaar voor het bewerken van slijtvaste onderdelen uit geharde staalsoorten en taaie legeringen.
Ook gereedschap wordt duurzamer. Voor het maken van nieuwe gereedschappen uit gerecycled massief hardmetaal is 70% minder energie nodig dan bij gebruik van nieuwe grondstoffen (Sandvik Coromant via Today's Medical Developments).
Slim gereedschap met sensoren
De nieuwste gereedschapshouders en kotterbaren hebben ingebouwde sensoren. Ze meten trillingen, temperatuur en snijkrachten aan de snijkant en sturen de gegevens draadloos naar de operator of de machinebesturing. De machine kan dan rateltrillingen verminderen, snijgegevens aanpassen of een gereedschapswissel aanvragen voordat de snijkant bezwijkt. Dat beschermt dure onderdelen, verlengt de standtijd en levert heldere gegevens voor procesoptimalisatie.
Gereedschapsmaterialen en coatings vergeleken
| Materiaal / coating | Type | Belangrijkste eigenschappen | Meest geschikt voor |
|---|---|---|---|
| Hardmetaal | Gereedschapsmateriaal | Hard, taai, veelzijdig, kosteneffectief | Staal, roestvast staal, gietijzer, algemene verspaning |
| Keramiek | Gereedschapsmateriaal | Zeer hoge hittebestendigheid, hoge snijsnelheden, brosser | Gehard staal, gietijzer, superlegeringen op nikkelbasis |
| PCD (polykristallijn diamant) | Gereedschapsmateriaal | Extreme hardheid en slijtvastheid; niet voor ferrometalen | Aluminium, koper, composieten, grafiet |
| TiN (titaannitride) | Coating | Hogere oppervlaktehardheid, minder wrijving, universeel inzetbaar | Boren, tappen en vingerfrezen voor staal |
| DLC (diamantachtige koolstof) | Coating | Zeer lage wrijving, voorkomt materiaalopbouw | Aluminium, non-ferrometalen, kunststoffen |
6. Inspectie en meettasters in de machine
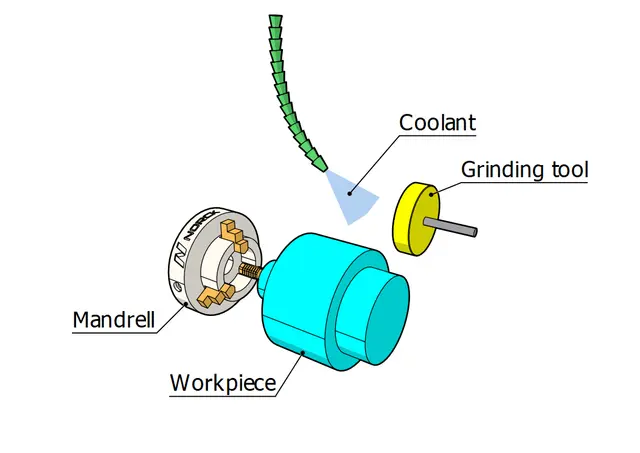
Meettasters en lasergereedschapsmeetsystemen meten onderdelen en gereedschappen in de machine. De tasters bepalen de positie van het werkstuk, controleren vormelementen tussen bewerkingen en bevestigen de eindmaten voordat het onderdeel wordt uitgespannen. Zo worden handmatige instelfouten voorkomen en worden problemen vroeg ontdekt. In een casestudy van Renishaw verkortte een Indiase bewerkingswerkplaats het opspannen van een onderdeel van een uur tot drie minuten. Daarnaast daalde de tijd voor het instellen van gereedschapscorrecties met 80% en steeg de machinebezetting met 20% (Renishaw).
Meten met tasters ondersteunt ook de traceerbaarheid. Meetgegevens kunnen bij elk onderdeel worden opgeslagen, wat helpt om aan de strenge kwaliteitsnormen in de lucht- en ruimtevaart en de medische sector te voldoen.
7. Digital twins en simulatie
Een digital twin is een virtuele kopie van een machine, proces of onderdeel. Engineers simuleren gereedschapsbanen, opspanning en machinebewegingen voordat er ook maar iets metaal wordt verspaand. Zo worden botsingen voorkomen, wordt de beste bewerkingsstrategie gevonden en worden proefruns korter. Volgens McKinsey hebben digital twins bij sommige gebruikers de totale ontwikkeltijd met 20–50% verkort (McKinsey).
Simulatie werkt het best in een vroeg stadium van het ontwerp. Het team voor engineeringondersteuning van Norck kan uw ontwerp op maakbaarheid beoordelen voordat de productie begint.
8. CNC-bewerking op maat en personalisatie
De vraag naar complexe en gepersonaliseerde onderdelen in kleine aantallen blijft groeien. De medische technologie is daar een duidelijk voorbeeld van. Veel bedrijven in die sector hebben kleine series implantaten, chirurgische instrumenten en behuizingen voor apparatuur nodig.
Online productieplatforms maken dit eenvoudiger. Engineers uploaden een CAD-bestand, krijgen snel een offerte en ontvangen afgewerkte onderdelen met korte doorlooptijden. Norck levert componenten op maat aan klanten in heel Europa en de VS. U kunt online een offerte aanvragen voor uw CNC-onderdelen op maat.
9. Integratie van additive manufacturing met CNC-bewerking
Hybride machines combineren 3D-printen en CNC-bewerking in één platform. De printer bouwt vormen op die de eindcontour al dicht benaderen (near-net shape), met complexe interne kanalen. Daarna werkt de CNC-spindel kritieke oppervlakken af binnen nauwe toleranties. Dat vermindert materiaalverspilling, bespaart gewicht en versnelt de productie van gereedschappen en prototypes.
Ontdek de diensten van Norck voor 3D-printen in metaal en rapid prototyping om ontwerpen te testen voordat de volledige productie start.
10. Duurzame en energie-efficiënte bewerking
Energieverbruik en CO₂-voetafdruk beïnvloeden inmiddels aankoopbeslissingen, vooral in Europa. Een groot deel van de energie van een werktuigmachine gaat naar hulpsystemen zoals pompen, koelmiddel, hydrauliek en besturing, en niet naar het verspanen zelf. Een MIT-studie toonde aan dat het eigenlijke verspanen op een geautomatiseerde bewerkingslijn slechts 14,8% van de totale energie verbruikte (Gutowski et al., MIT).
Fabrikanten reageren hierop met:
- Stand-bymodi die pompen en aandrijvingen tijdens stilstand uitschakelen.
- Regeneratieve aandrijvingen die remenergie van spindels en assen terugwinnen.
- Minimale-hoeveelheidssmering (MQL) en droogbewerking om het koelmiddelverbruik te verminderen.
- Recycling van gereedschap: bij de productie van gereedschap uit gerecycled hardmetaal komt 40% minder CO₂ vrij (Sandvik Coromant via Today's Medical Developments).
- Geoptimaliseerde gereedschapsbanen die cyclustijden verkorten en uitval verminderen.
Conclusie
AI, robotica, digital twins, slim gereedschap en hybride productie leggen de lat hoger op het gebied van snelheid, precisie en duurzaamheid. Bedrijven die deze innovaties toepassen, of samenwerken met leveranciers die dat doen, profiteren van kortere doorlooptijden, betere kwaliteit en lagere kosten. Of u nu prototypes of productieseries nodig hebt, de CNC-bewerkingsdiensten van Norck kunnen u helpen. Vraag vandaag nog een offerte aan.
Veelgestelde vragen
Wat zijn de nieuwste innovaties in CNC-bewerkingstechnologie?
De belangrijkste innovaties zijn AI-gestuurde procesbeheersing, robotautomatisering, lights-out-productie, 5-assige bewerking, slim snijgereedschap, meten met tasters in de machine en digital twins. Ook hybride machines die 3D-printen met CNC combineren, zijn in opkomst. Samen verbeteren ze snelheid, nauwkeurigheid en duurzaamheid.
Wat is het verschil tussen 3-assige en 5-assige CNC-bewerking?
Een 3-assige machine beweegt het gereedschap alleen langs X, Y en Z. Een 5-assige machine voegt daar twee rotatieassen aan toe, zodat ze complexe vormen in minder opspanningen kan bewerken. Dat betekent meestal een hogere nauwkeurigheid en kortere doorlooptijden voor complexe onderdelen.
Wat is lights-out-productie bij CNC-bewerking?
Bij lights-out-productie draaien CNC-machines zonder operators, vaak ’s nachts of in het weekend. Robots, palletwisselaars en sensoren verzorgen het laden, de gereedschapswissels en de bewaking. Dat verlaagt de stukkosten en verhoogt de machinebezetting.
Welk snijgereedschapsmateriaal is het meest geschikt voor harde metalen?
Hardmetaal is de meest veelzijdige keuze voor staal en roestvast staal. Keramisch gereedschap is geschikt voor geharde staalsoorten en superlegeringen bij hoge snelheden. PCD is ideaal voor aluminium en composieten, maar wordt niet gebruikt voor ferrometalen.
Hoe verbeteren digital twins CNC-bewerking?
Digital twins simuleren de machine, de gereedschapsbaan en het onderdeel voordat het verspanen begint. Ze voorkomen botsingen, optimaliseren bewerkingsstrategieën en verminderen het aantal proefruns. Volgens McKinsey kunnen ze de ontwikkeltijd bij sommige gebruikers met 20–50% verkorten.
Over de auteur
Rose Bennet is contentspecialist bij Norck. Ze schrijft over CNC-bewerking, 3D-printen en plaatbewerking. Met haar artikelen helpt ze engineers en inkoopteams in Europa en de VS om nieuwe productietechnologieën te begrijpen en het juiste proces voor hun onderdelen te kiezen.